I. Termeni de bază
Tratament termic: procesul de schimbare a microstructurii unui metal sau aliaj prin încălzire, menținere și răcire pentru a obține proprietățile dorite.
Inima: zona din interiorul piesei care nu este afectată de tratarea căldurii de suprafață și, de obicei, își păstrează structura și proprietățile inițiale.
Tratamentul termic în general: procesul de încălzire și răcire a piesei de lucru în ansamblu (cum ar fi stingerea, recoacerea).
Tratamentul termic chimic: prin infiltrarea carbonului, azotului și a altor elemente pentru a schimba compoziția chimică și proprietățile suprafeței piesei de lucru (cum ar fi carburizarea, nitrizarea).
Strat compus: compus format pe suprafață după tratamentul termic chimic.
Strat de difuzie: stratul de tranziție format din difuzarea elementelor în matrice în timpul tratamentului termic chimic.
Tratamentul de căldură la suprafață: un proces care schimbă doar performanța suprafeței piesei de lucru (cum ar fi stingerea de înaltă frecvență).
Tratamentul termic local: tratamentul termic al anumitor părți ale piesei de lucru.
Tratamentul de preîncălzire: un proces (cum ar fi recoacerea, normalizarea) care se pregătește pentru procesarea ulterioară (cum ar fi tăierea, tratamentul termic final).
Tratamentul termic în vid: un proces de tratament termic în care se efectuează încălzirea într -un mediu de vid pentru a evita oxidarea și decarburizarea.
Tratamentul termic luminos: un proces de încălzire într -o atmosferă de protecție sau vid pentru a menține suprafața piesei de lucru strălucitoare și fără oxid.
Tratament termic de câmp magnetic: tratament termic într -un câmp magnetic pentru a îmbunătăți proprietățile magnetice sau mecanice ale materialelor.
Tratamentul termic al atmosferei controlabile: procesul de control al reacției de suprafață a piesei de lucru prin reglarea compoziției gazelor în cuptor (cum ar fi carburizarea).
Tratamentul termic al electrolitului: procesul de încălzire a piesei de lucru în electrolit pentru a obține modificarea suprafeței (cum ar fi stingerea electrolitică).
Tratamentul termic cu bomba ionică (descărcare termică cu evacuare/tratament termic cu plasmă): un proces de utilizare a bombardamentului ionic pe suprafața piesei de lucru pentru infiltrare sau întărirea suprafeței (cum ar fi nitringul ionic).
Tratamentul termic cu pat fluidizat: procesul de lucrări de încălzire în mediu de particule solide fluidizate, transferul de căldură este uniform și rapid.
Tratamentul de stabilizare: eliminați stresul rezidual sau stabilizați țesutul (cum ar fi recoacerea la ameliorarea stresului).
Modificarea formei Tratamentului termic (tratament mecanic la cald): un proces care combină deformarea plastică cu tratamentul termic (cum ar fi stingerea directă după forjare).
2. Tip de încălzire
Ciclul de tratare termică: timpul total de încălzire, menținere și răcire în procesul de tratare termică.
Sistem de încălzire (specificații de încălzire): proces standardizat al parametrilor, cum ar fi temperatura, viteza și timpul de încălzire.
Preîncălzire: se efectuează preîncălzirea la temperaturi scăzute înainte de încălzirea finală pentru a reduce tensiunea termică.
Timp de încălzire: timpul necesar de la începutul încălzirii pentru a atinge temperatura țintă.
Rata de încălzire: rata de creștere a temperaturii pe unitatea de timp (grad /min).
Încălzire pătrunzătoare: încălzire în care secțiunea transversală a piesei de prelucrat este încălzită uniform.
Încălzire la suprafață: un proces care încălzește doar suprafața piesei de prelucrat (cum ar fi încălzirea cu inducția).
Controlează încălzirea: procesul de control precis al temperaturii și vitezei de încălzire.
Încălzirea diferenței de temperatură: o metodă de încălzire care produce gradient de temperatură în diferite părți ale piesei de prelucrat.
Încălzire locală: încălzirea doar o anumită zonă a piesei de lucru.
Încălzire în mișcare verticală (încălzire de scanare): încălzire continuă de -a lungul lungimii piesei de prelucrare prin mutarea sursei de căldură (cum ar fi scanarea cu laser).
Încălzire rotativă: piesa de prelucrat este încălzită atunci când se rotește pentru a obține o încălzire uniformă.
Încălzire cu impulsuri: încălzire rapidă cu densitate ridicată a energiei într -un timp scurt (de exemplu, încălzirea electrică a impulsurilor).
Încălzire cu inducție: Utilizați principiul inducției electromagnetice pentru a genera încălzire curentă de eddy pe suprafața piesei de prelucrat.
Izolație: mențineți o temperatură constantă după atingerea temperaturii țintă pentru a face țesutul uniform.
Grosime eficientă: Grosimea echivalentă a piesei utilizate în calcularea timpului de încălzire sau de răcire.
Austenitizare: procesul de încălzire a oțelului deasupra ac₃ sau ac₁ pentru a forma austenită.
Atmosfera controlată (atmosferă de control): o atmosferă de protecție care controlează reacția piesei de prelucrare prin reglarea compoziției gazului din cuptor.
Atmosferă de absorbție a căldurii: gazul (cum ar fi CO, H₂) generat de reacția de absorbție a căldurii este utilizat pentru carburizare.
Atmosfera exotermică: gazele (cum ar fi N₂, CO₂) generate de reacții exotermice sunt utilizate pentru protecția împotriva oxidării.
Atmosferă de protecție: gaz neutru sau reducând (cum ar fi azotul, argonul) pentru a preveni oxidarea sau decarburizarea piesei de lucru.
Atmosferă neutră: un mediu de gaz (cum ar fi azot de înaltă puritate) care nu reacționează chimic cu piesa de prelucrat.
Atmosferă de oxidare: un gaz (cum ar fi aerul) care face ca suprafața unei piese de prelucrat să se oxideze din cauza conținutului ridicat de oxigen.
Reducerea atmosferei: care conține reducerea gazului (cum ar fi H₂, CO) pentru a preveni oxidarea piesei de prelucrat.
3. Tip de răcire
Sistem de răcire: Specificații ale mediului de răcire, viteză, timp și alți parametri.
Rata de răcire: rata de temperatură scăzută pe unitatea de timp (gradul /gradul).
Răcire de aer: răcire naturală în aerul liniștit.
Răcire de aer: fluxul de aer forțat pentru a accelera răcirea.
Răcire de ulei: Uleiul este utilizat ca mediu de răcire (cum ar fi uleiul de stingere).
Răcire cu apă: apă sau apă sărată ca mediu de răcire.
Răcire prin pulverizare: răcirea unei piese de prelucrare prin pulverizarea unui lichid (cum ar fi apă, soluție de polimer).
Cuptor de răcire: Piesa de lucru este răcită lent cu cuptorul (cum ar fi recoacerea).
Controlul răcirii: controlul transformării microstructurii (de exemplu, răcire gradată) prin reglarea parametrilor de răcire.
4. Tipul de recoacere
Recuperare: încălzire peste temperatura critică și apoi răcirea lentă pentru a elimina stresul intern sau a înmuia materialul.
Recristalizarea recoacerii: eliminați întărirea muncii la rece și restabiliți plasticitatea prin recristalizare.
Recuperare izotermă: După încălzire, este răcită la o anumită temperatură și păstrată o perioadă pentru a finaliza transformarea perletei.
Recuperare sferoidizantă: pentru a sferoidiza carburile și pentru a îmbunătăți mașina (pentru oțel cu carbon ridicat).
Prevenirea recoacerii la punctul alb (eliminarea recoacerii la punctul alb/a venitului de deshidrogenare): eliminarea defectelor albe la punctul de oțel prin răcire lentă sau tratament de deshidrogenare.
Recuperare strălucitoare: Anexe într -o atmosferă de protecție pentru a menține o suprafață strălucitoare.
Recuperare intermediară: înmuierea recoacerii efectuate în timpul mai multor procese de lucru la rece.
Recuperarea omogenizării (recoacere la difuzie): temperaturi ridicate și deținere de mult timp pentru a elimina segregarea componentelor.
Stabilizarea Recuperarea: eliminarea stresului rezidual sau stabilizarea structurii (cum ar fi recoacerea fontei).
Forjarea recoacerii (Black Core Forging Recuperare): descompuneți cimentul în fontă albă în grafit pentru a îmbunătăți duritatea.
Recuperarea reliefului tulpinii: recoacere la temperaturi scăzute (500-650 grade) pentru a elimina stresul rezidual.
Recuperare completă: căldură până la AC₃ și apoi răcire lentă pentru a obține structura de echilibru.
Recuperare incompletă: încălzire la ac₁ ~ ac₃ și apoi răcire lentă, recristalizare parțială.
Ambalare Recuperare: Piesa de lucru este ambalată într -o cutie închisă și umplută cu medii de protecție (cum ar fi cărbune) pentru recoacere.
Recuperare în vid: recoacere în vid pentru a preveni oxidarea.
Tratament de rafinare a cerealelor: Rafinarea cerealelor se realizează prin recoacere sau tratament termic de deformare.
Normalizare: încălzirea la austenitizare și răcirea aerului pentru a obține o structură uniformă a perlelor.
5. Tipul de stingere
Stingerea: răcire rapidă după încălzire pentru a obține structura martensitică sau bainitică pentru a îmbunătăți duritatea și rezistența.
Stingerea locală: stingerea numai pe o anumită zonă a piesei de prelucrat.
Întărirea suprafeței: întărește doar suprafața piesei (cum ar fi întărirea inducției).
Stingerea luminoasă (stingerea luminoasă): stingerea într -o atmosferă de protecție sau vid pentru a menține o suprafață strălucitoare.
Stingerea răcirii cu apă: apă ca mediu de răcire (potrivit pentru oțel cu conținut scăzut de carbon).
Stingerea de răcire a uleiului: folosind ulei de stingere ca mediu de răcire (reduceți deformarea și fisurarea).
Stingerea răcirii aerului: răcire în aer (pentru oțel de întărire ridicat).
Stingerea dublă medie (stingerea intermitentă/stingerea timpului controlat/stingerea lichidului dublu): două medii (cum ar fi apa până la ulei) sunt utilizate pentru a se răci succesiv.
Apăsarea mucegaiului stingerea: apăsați stingerea într -o matriță pentru a controla deformarea.
Stingerea spray -ului: răcire prin pulverizarea unui mediu lichid.
Stingerea spray: picăturile atomizate sunt pulverizate pentru a accelera răcirea.
Răcire de aer: răcire forțată.
Stingerea băii de plumb: folosind plumb topit ca mediu de răcire (utilizat pentru stingerea izotermă).
Stingerea băii de sare: sarea topită este utilizată ca mediu de răcire (controlează viteza de răcire).
Amestecarea apei sărate: apa sărată (cum ar fi soluția apoasă NaCl) este utilizată pentru a crește rata de răcire.
Transmutație: Secțiunea piesei de lucru este complet stinsă.
Stingerea insuficientă: viteza de răcire insuficientă duce la formarea incompletă a martensitei.
Benitul de stingere izotermă: structura bainitei este obținută la aceeași temperatură în zona de transformare a bainitei.
Stingerea gradată martensitică: mai întâi stingeți -vă într -un mediu de temperatură scăzută (cum ar fi baie de sare), iar apoi aerul răcit la temperatura camerei.
Stingerea aerotermică (stingerea zonei critice): stinsă după încălzire la ac₁ ~ ac₃, păstrând o parte a feritului.
Schemarea cu auto-rece: Transformarea martensitei este finalizată prin utilizarea căldurii reziduale a piesei de prelucrat în sine (cum ar fi post-forjarea căldurii reziduale).
Stingerea impulsurilor: încălzire rapidă și răcire cu densitate ridicată de energie (de exemplu, stingerea laserului).
Stingerea fasciculului de electroni: încălzirea suprafeței cu fascicul de electroni și apoi stingerea prin auto-răcire.
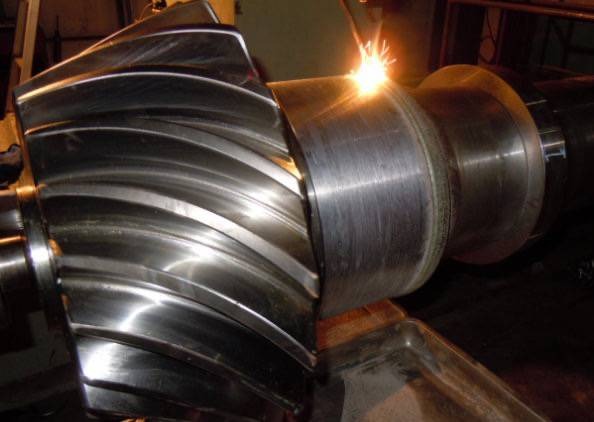
Stingerea laserului: fasciculul laser este utilizat pentru încălzirea rapidă și întărirea auto-răcirii.
Stingerea flăcării: încălziți și stingeți-vă cu o flacără de oxigen-acetilenă.
Induction încălzire a încălzirii (stingerea inducției): stingerea după încălzirea suprafeței prin curent de inducție.
Rezistența la contact Rezistență Stingerea (stingerea electrică a contactului): folosind suprafața de încălzire a rezistenței la contact și apoi stingerea.
Schemarea electrolitului (incendiu electrolit): stingerea după încălzire prin trecerea electricității în electrolit.
Deformarea formei de stingere a căldurii reziduale: căldura reziduală generată de deformarea plastică este direct stinsă.
Tratament criogenic: stingeți și apoi răciți până la 80 de grade pentru a reduce austenita reziduală.
Întărire (capacitate de întărire): cea mai mare duritate pe care oțelul o poate obține după stingere.
Întărire: capacitatea oțelului de a obține adâncimea martensitei în timpul stingerii.
Strat stins: partea întărită a suprafeței piesei de prelucrat.
Adâncimea întărită eficientă (adâncimea întărită): distanța verticală de la suprafață la valoarea durității specificate.
A șasea, temperament
Temperating: piesa de lucru după stingere este încălzită la o anumită temperatură sub AC₁, păstrată și apoi răcită pentru a reduce fragilitatea și stresul rezidual și stabilizarea structurii.
Temperarea în vid: temperarea într -un mediu de vid pentru a preveni oxidarea și decarburizarea.
Temperarea presiunii: temperarea sub presiune pentru a controla deformarea pieselor de lucru.
Temperarea auto-încălzirii (auto-temperatură): procesul de temperare este finalizat prin utilizarea căldurii reziduale a piesei de prelucrare după stingere (cum ar fi difuzarea căldurii reziduale în zona locală stinsă).
Temperarea spontană (efect de temperare spontană/auto-temperatură): fenomen local de temperare cauzat de gradient de temperatură în timpul răcirii de stingere.
Temperatură scăzută: temperare de 150-250 de grade pentru a reduce stresul de stingere și a menține o duritate ridicată (utilizată pentru instrumente, indicatoare).
Temperatură medie: temperare de 350-500 grade pentru a obține elasticitate și duritate (pentru arcuri).
Temperatură ridicată la temperatură: 500-650 de grade pentru a obține proprietăți mecanice cuprinzătoare (tratament de temperare).
Temper multiplu: temperarea multiplă a aceluiași piesă de lucru pentru a elimina pe deplin austenita reziduală (cum ar fi oțelul de mare viteză).
Termine refractară (rezistență la temperare refractară/stabilitate refractară a temperamentului): capacitatea unui material de a rezista scăderii durității în timpul temperamentului.
Temperare: un proces compus de temperatură ridicată după stingere, utilizat pentru a îmbunătăți proprietățile mecanice cuprinzătoare.
VII. Tratament termic cu soluție solidă
Tratament termic cu soluție solidă: aliajul este încălzit la o temperatură ridicată, astfel încât elementul solutului să fie dizolvat în matrice și apoi răcit rapid pentru a obține soluție solidă suprasaturată (cum ar fi tratarea soluției solide din oțel inoxidabil).
Tratamentul de întărire a apei: Tratament cu soluție solidă pentru oțel ridicat de mangan pentru a elimina carbura și pentru a îmbunătăți duritatea.
Întărirea cimentării (întărirea extracției/întărirea extracției): soluția solidă suprasaturată este precipitată pentru a consolida faza (cum ar fi aliaj de aluminiu) prin tratamentul îmbătrânirii.
Îmbătrânire: procesul de schimbare naturală a proprietăților materiale cu timpul după tratamentul soluției (îmbătrânirea naturală și îmbătrânirea artificială).
Timp de transformare: fenomenul efectului de timp după deformarea plastică rece.
Tratamentul timpului: faza de întărire a precipitațiilor (cum ar fi aliajul Al-Cu) prin încălzire pentru a promova precipitația soluției solide suprasaturate.
Tratament natural de îmbătrânire: îmbătrânirea este finalizată după mult timp la temperatura camerei.
Tratamentul de îmbătrânire artificială: încălzirea la o anumită temperatură pentru a accelera procesul de îmbătrânire.
Tratamentul de îmbătrânire gradat: îmbătrânirea este efectuată în etape la temperaturi diferite pentru a optimiza performanța.
Tratamentul în timp: rezistența scade și duritatea crește din cauza temperaturii sau timpului excesiv.
Tratamentul de îmbătrânire martensitică: consolidarea îmbătrânirii în statul martensitic (cum ar fi oțelul în vârstă martensitic).
Tratamentul natural de stabilizare (îmbătrânire naturală): plasare naturală pe termen lung pentru a elimina stresul rezidual sau a stabiliza dimensiunea.
Regresie: aliajul în vârstă este reîncălzit sub temperatura soluției pentru a inversa efectul de îmbătrânire.
8. Defecte de tratament termic
Oxidare: Când este încălzit, suprafața metalică reacționează cu oxigen pentru a forma o scară de oxid.
Decarbonizare: Când oțelul este încălzit, elementul de carbon de suprafață se pierde, ceea ce duce la o scădere a durității.
Negru de carbon: particule de carbon libere depuse la suprafață datorită potențialului ridicat de carbon în timpul carburizării.
Crăpăturile de răcire de stingere: fisuri cauzate de stresul de răcire excesiv (frecvent în părți complexe în formă).
Stingerea distorsionării răcirii (deformarea de stingere): schimbarea formei sau a mărimii cauzate de stresul neuniform în timpul răcirii.
Distorsiune dimensională (deformare dimensională/deformare a volumului): schimbarea generală a volumului sau a mărimii unei piese de prelucrat (cum ar fi expansiunea sau contracția).
Distorsiunea formei (deformarea îndoielii/deformarea formei): piesa de lucru este îndoită, răsucită și alte modificări ale formei geometrice.
Stresul de răcire de stingere: tensiune internă generată de gradientul de temperatură și diferența de schimbare a fazelor în timpul răcirii.
Stresuri termice: expansiune termică și tensiune de contracție cauzată de neomogenitatea temperaturii în timpul încălzirii sau răcirii.
Modificarea fazelor Stresul (stresul țesutului): stresul generat de modificările de volum în timpul schimbării fazelor (de exemplu, austenită la martensit).
Stresul rezidual (stres intern rezidual/stres intern): stresul rămas în piesa de lucru după tratamentul termic.
Spot moale: zona cu o duritate locală insuficientă după stingere (din cauza obstrucției de răcire neuniformă sau a scării de oxidare).
Supraîncălzire: limita cristalului este oxidată sau topită din cauza temperaturii excesive de încălzire (defect ireversibil).
Supraîncălzire: bobul este grosier datorită temperaturii excesive de încălzire (care poate fi reparată prin normalizare).
Asimetrie: distribuția inegală a compoziției chimice sau a țesutului într -un material.
Brittleness rece (brittleness la temperatură scăzută): fenomenul unei scăderi accentuate a durității unui material la temperaturi scăzute.
Blue Brittleness: Brittleness of Steel în intervalul de 200-300 de grade datorită fenomenului de îmbătrânire.
Brittleness fierbinte (brittleness roșu): Brittleness cauzată de concentrația de impurități, cum ar fi sulful la limitele cerealelor la temperaturi ridicate.
Embrittlement de hidrogen: atomii de hidrogen pătrund în rețeaua metalică, ceea ce duce la o fractură fragilă (comună în oțel de înaltă rezistență).
Punct alb: microcrack intern format din acumularea de hidrogen în oțel (punct alb argintiu pe secțiune).
σ Faza Brittleness: Brittleness cauzată de precipitațiile fazei σ în oțel inoxidabil sau oțel rezistent la căldură.
Temper Brittleness: Brittleness cauzată de concentrația de impuritate sau modificarea microstructurii în timpul temperamentului.
Primul tip de tărie temperament (temperament ireversibil de brettabilitate/temperatură scăzută temperatură): Brittleness ireversibil după temperare la 250-400 grade (legat de prejudecățile fosforului).
Cel de-al doilea tip de mărunțire temperament (temperament reversibil britteness/temperatură ridicată temperament): fragilitatea cauzată de răcirea lentă după temperare la 450-650 grade (ceea ce poate fi evitat prin răcire rapidă).
9. Tip de carburizare
Carburizare: Carbonul este infiltrat pe suprafața oțelului cu conținut scăzut de carbon pentru a îmbunătăți duritatea suprafeței și rezistența la uzură.
Carburizare solidă: carburizarea se realizează prin încălzirea într -un agent de carburizare solid (cărbune + carbonat).
Pasta de infiltrare de carbon: Pasta de infiltrare de carbon este acoperită pe suprafața piesei de prelucrat și apoi încălzită pentru infiltrarea carbonului.
Carburizarea băilor de sare (carburizare lichidă): carburizarea într -o baie de sare topită (cum ar fi cianura).
Carburizarea gazelor: carburizarea prin încălzirea într-un gaz care conține carbon (cum ar fi propanul).
Carburizarea prin picurare (carburizarea picăturii): lichid organic de picătură (cum ar fi metanol + acetonă) în cuptor pentru a genera atmosferă de carburizare.
Carburizare cu ioni (carburizare cu descărcare de strălucire): carburizarea prin bombardarea ionică în plasmă.
Carburizarea în pat fluidizat: carburizarea în mediu de particule solide fluidizate.
Carburizare electrolitică: carburizarea prin reacție electrochimică la electrolit.
Carburizarea în vid: Carburizarea se realizează prin introducerea gazelor de carburizare într -un mediu de vid.
Carburizare la temperaturi ridicate: un proces de carburizare rapid efectuat la 900-1050 grade.
Carburizare locală: numai zona specifică a piesei de lucru este carburizată (alte zone sunt protejate prin placare sau acoperire de cupru).
Re-carburizare: re-carburizarea suprafeței unei piese de prelucrat decarbonizat pentru a restabili conținutul de carbon.
Potențial de carbon (poziția carbonului): concentrația de carbon în atmosfera cuptorului atunci când se atinge echilibrul cu suprafața de oțel.
Strat carburizat: suprafața în care concentrația de carbon crește după carburizare.
Adâncimea stratului carburizat: distanța verticală de la suprafață la conținutul de carbon specificat (de exemplu, 0,4%C).
Adâncimea eficientă a stratului întărit carburizat: distanță verticală de la suprafață la duritatea specificată (de exemplu . 550 HV).
Nitring
Nitriding (nitridare): azotul este infiltrat în suprafața oțelului pentru a forma un strat de nitrură de înaltă duritate.
Nitring lichid: azotul este infiltrat în săruri topite care conțin azot (cum ar fi cianura).
Nitring de gaz: azotul este infiltrat în atmosfera de descompunere a amoniacului (NH₃).
Nitring ion (nitring ion): folosind bombardarea plasmatică a suprafeței pentru nitring.
O singură nitring: nitridarea efectuată la o singură temperatură și timp.
Nitring în mai multe etape (nitring în mai multe etape): un proces de reglare a temperaturii multi-etape sau a potențialului de azot.
Denitrogenarea (denitrogene): reducerea conținutului de azot al suprafeței prin încălzire sau tratament chimic.
Nitrură: compuși formați în stratul de nitring (de exemplu, fe₄n, fe₂₃n).
Potențial de azot: un indice cantitativ al capacității de infiltrare a azotului în atmosfera cuptorului.
Adâncimea stratului de implantare a azotului: distanța verticală de la suprafață la structura matricei originale.